Yuhong Holding Group Co.,LTD
 |
| Herkunftsort: | China |
| Markenname: | YUHONG |
| Zertifizierung: | ISO9001:2015; ISO14001:2015; ISO45001:2018; PED 2014/68/EU; WPS/PQR/WPQ; ISO 3834 |
| Modellnummer: | N / A |
| Min Bestellmenge: | 500 kg |
|---|---|
| Preis: | To be discussed |
| Verpackung Informationen: | Sperrholzkiste oder Holzkiste mit Eisenrahmen |
| Lieferzeit: | 50-120 Tage |
| Zahlungsbedingungen: | L/C, T/T |
| Versorgungsmaterial-Fähigkeit: | 5000 Meter/Tag |
| Produkt: | Beschlagenes Flossenrohr | Material: | ASTM A335 P9 |
|---|---|---|---|
| Anwendung: | Luftkühler-Kondensator | Paket: | Sperrholzkiste oder Holzkiste mit Eisenrahmen |
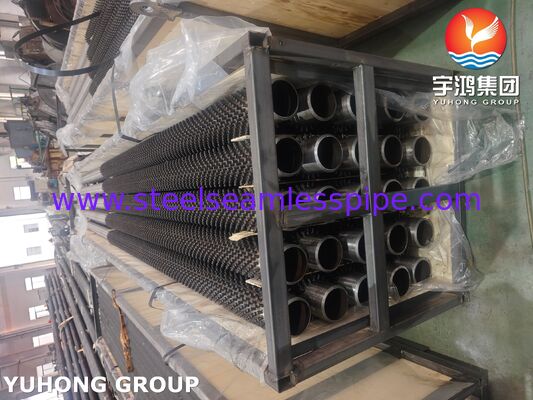
Geflanschte Rohre aus ASTM A335 P5 für Economizer sind wärmeübertragende Komponenten, die für Hochtemperatur-Kesselsysteme, industrielle Abwärmerückgewinnungsanlagen und andere anspruchsvolle thermische Anwendungen entwickelt wurden. Diese Rohre werden aus 5Cr-0,5Mo Chrom-Molybdän-Legierungsstahl gefertigt und kombinieren Festigkeit bei erhöhten Temperaturen, Oxidationsbeständigkeit und zuverlässige Leistung in entsprechend ausgelegten Betriebsumgebungen.
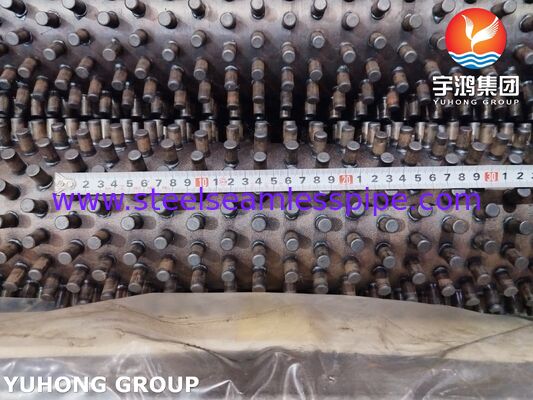
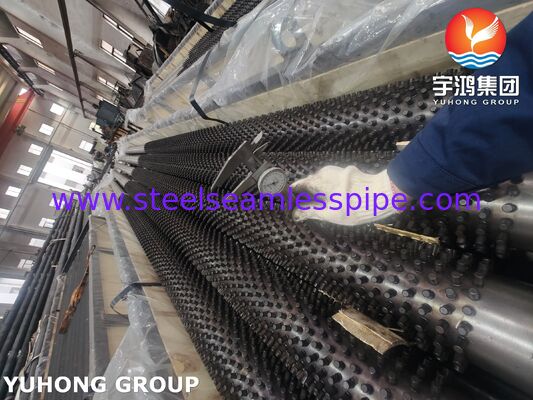
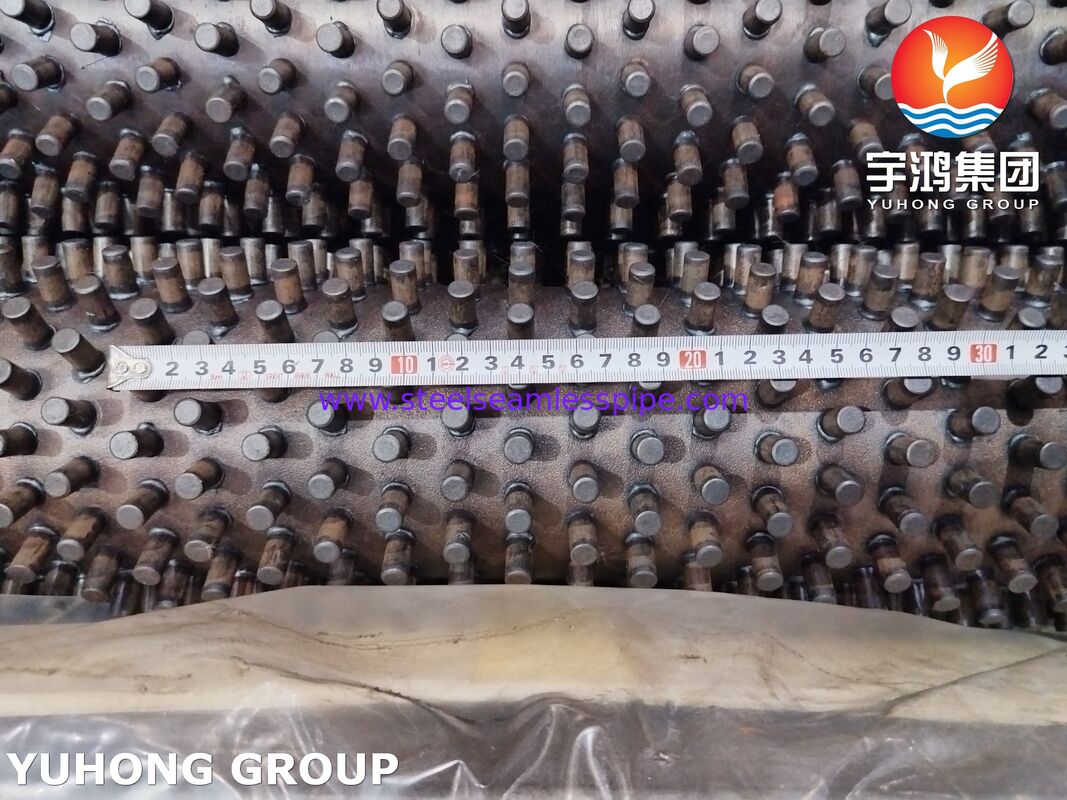
Geflanschte Rohre verfügen über massive Metallstifte, die auf die Außenfläche des Grundrohrs geschweißt sind. Die Stifte vergrößern die effektive Wärmeübertragungsfläche und fördern den Wärmeaustausch zwischen der Rohrwand und dem umgebenden Gasstrom. Sie sind besonders nützlich in Anwendungen, bei denen die Wärmeübertragung auf der Gasseite begrenzt ist oder bei denen herkömmliche Rippenrohre aufgrund von Asche, Staub oder anderen schwierigen Prozessbedingungen weniger geeignet sind.
ASTM A335 P5 ist eine Chrom-Molybdän-Legierungsstahlgüte, die üblicherweise für Druckanwendungen bei erhöhten Temperaturen verwendet wird. Seine Legierungszusammensetzung bietet eine nützliche Beständigkeit gegen Hochtemperatur-Oxidation und eine verbesserte thermische Serviceleistung im Vergleich zu gewöhnlichem Kohlenstoffstahl, abhängig von den tatsächlichen Betriebsbedingungen und der Korrosionsumgebung.
Unsere geflanschten Rohre können nach Kundenzeichnungen und Projektspezifikationen gefertigt werden, mit kundenspezifischen Rohrabmessungen, Stiftgeometrien, Schweißverfahren und Oberflächenbehandlungen, um die Anforderungen von industriellen Economizern und Wärmerückgewinnungssystemen zu erfüllen.
Hochtemperatur-Legierungsstahl: Grundrohre aus ASTM A335 P5 sind für entsprechend ausgelegte Anwendungen bei erhöhten Temperaturen geeignet.
Verbesserte Wärmeübertragungsfläche: Geschweißte Stifte vergrößern die verfügbare Außenfläche für den Wärmeübergang auf der Gasseite.
Robuste Stiftbefestigung: Die Stiftverschweißung wird entsprechend der erforderlichen mechanischen Integrität, den Betriebsbedingungen und den anwendbaren Schweißverfahren ausgewählt.
Anwendungsflexibilität: Stiftdurchmesser, -höhe, -abstand, -anordnung und Rohrlänge können kundenspezifisch angepasst werden.
Industrielle Fertigung: Die Produktion kann mit spezifizierten Maßtoleranzen, Inspektionsanforderungen und Projektdokumentation koordiniert werden.
Kundenspezifische Konstruktion: Geeignete Konfigurationen können für Neuinstallationen, Ersatzgeräte und Upgrades von Wärmerückgewinnungssystemen entwickelt werden.
Geflanschte Rohre können in Economizer-Konstruktionen integriert werden, um sensible Wärme aus Rauchgasen zurückzugewinnen und auf Kesselspeisewasser oder eine andere vorgesehene Arbeitsflüssigkeit zu übertragen. Die endgültige Anordnung hängt vom Kesseldesign, dem Temperaturprofil und dem zulässigen Gasdruckabfall ab.
In Industrieöfen, Verbrennungssystemen und Prozesswärmeanlagen können geflanschte Rohre helfen, thermische Energie aus Abgasen zurückzugewinnen, die sonst abgeleitet würden.
Entsprechend ausgelegte geflanschte Rohrleitungen können in ausgewählten Wärmerückgewinnungsbereichen von Kesseln eingesetzt werden, wo hochtemperaturfester Legierungsstahl und eine mechanisch robuste Außenfläche erforderlich sind.
Wärmerückgewinnungsanlagen in Raffinerien und petrochemischen Anlagen können legierte geflanschte Rohre verwenden, wo die Prozesstemperatur, der Druck und die Korrosionsbedingungen die Materialauswahl rechtfertigen.
Weitere potenzielle Anwendungen umfassen spezialisierte thermische Oxidationsanlagen, Wärmerückgewinnungsbereiche von befeuerten Heizungen und industrielle Gasabkühlungssysteme, vorbehaltlich einer detaillierten technischen Bewertung.
Die folgenden sind repräsentative Fertigungsbereiche und keine verbindlichen Abmessungen, die von ASTM A335 spezifiziert werden. Die tatsächliche Verfügbarkeit, Toleranzen und Designeignung sollten gegen die Projektanforderungen bestätigt werden.
| Artikel | Typische Spezifikation |
|---|---|
| Produktname | Geflanschte Rohre für Economizer |
| Grundrohrmaterial | ASTM A335 P5 / ASME SA335 P5, wo spezifiziert |
| Materialtyp | 5Cr-0,5Mo Chrom-Molybdän-Legierungsstahl |
| Grundrohrfertigung | Nahtloses legiertes Stahlrohr |
| Außendurchmesser | Ca. 25,4–168,3 mm |
| Wandstärke | Ca. 3,2–20 mm |
| Rohrlänge | Typischerweise 3.000–12.000 mm; andere Längen nach Vereinbarung |
| Stiftmaterial | Ausgewählt passend zum Rohrmaterial, der Betriebstemperatur und den Projektanforderungen |
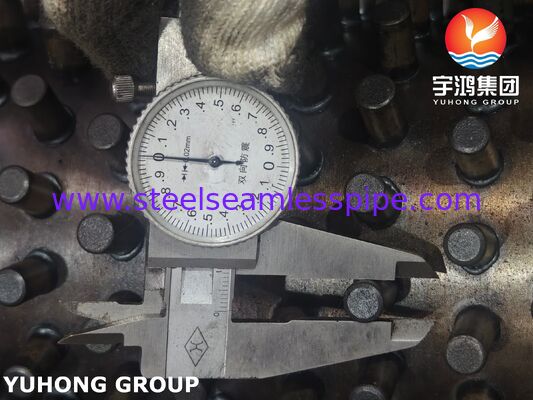
| Stiftdurchmesser | Ca. 8–25 mm |
| Stifthöhe | Ca. 10–40 mm |
| Stiftanordnung | Reihenweise, versetzt oder zeichnungsspezifisch |
| Stiftabstand | Kundenspezifisch für thermisches und mechanisches Design |
| Stiftbefestigung | Qualifiziertes Schweißverfahren, geeignet für das spezifizierte Design |
| Oberflächenzustand | Wie gefertigt, gereinigt oder anderweitig spezifiziert |
| Dokumentation | Materialprüfzeugnisse und Inspektionsprotokolle nach Vereinbarung |
Wichtig: Diese Abmessungen sind indikative Produktfertigungsbereiche, keine universellen ASTM-Anforderungen. Das Stiftmaterial, das Schweißdesign, die Befestigungsmethode und die Maßtoleranzen müssen vor der Produktion vereinbart werden.
ASTM A335 P5 ist ein Chrom-Molybdän-Legierungsstahl. Die folgende Tabelle zeigt die üblicherweise spezifizierten Zusammensetzungsgrenzen für die Güte P5, vorbehaltlich der Bestätigung gegen die maßgebende Standardausgabe und das Materialzertifikat.
| Element | Zusammensetzung, % nach Masse |
|---|---|
| Kohlenstoff (C) | 0,15 max |
| Mangan (Mn) | 0,30–0,60 |
| Phosphor (P) | 0,025 max |
| Schwefel (S) | 0,025 max |
| Silizium (Si) | 0,50 max |
| Chrom (Cr) | 4,00–6,00 |
| Molybdän (Mo) | 0,45–0,65 |
Der Chromgehalt trägt zur Oxidationsbeständigkeit bei erhöhten Temperaturen bei, während Molybdän die Festigkeit und Beständigkeit gegen thermische Erweichung unterstützt. Das Gleichgewicht dieser Eigenschaften macht P5 zu einem Kandidaten für entsprechend ausgelegte Hochtemperatur-Druckrohrleitungen und Wärmeübertragungsgeräte.
Die chemische Zusammensetzung sollte anhand der anwendbaren ASTM A335-Anforderungen und der im Kaufauftrag spezifizierten Wärme- oder Produktanalysebestimmungen überprüft werden.
Die folgenden sind üblicherweise spezifizierte Mindestanforderungen an die mechanischen Eigenschaften für ASTM A335 P5. Bestätigen Sie die anwendbare Gütebezeichnung, Standardausgabe, Produktform und alle zusätzlichen Projektanforderungen vor der Freigabe zur Fertigung.
| Eigenschaft | Typische Anforderung |
|---|---|
| Zugfestigkeit | 415 MPa Minimum |
| Streckgrenze | 205 MPa Minimum |
| Dehnung | Gemäß den Anforderungen des anwendbaren Prüfkörpers und Standards |
| Härte | Wie von der maßgebenden Spezifikation und dem Kaufauftrag gefordert |
Die mechanischen Eigenschaften werden durch Prüfung des Grundrohrs gemäß der anwendbaren Materialspezifikation ermittelt. Die Stiftverschweißung und jede nachfolgende Wärmebehandlung können lokale Materialeigenschaften beeinflussen; daher sollten bei Bedarf Schweißqualifizierungen und zusätzliche Prüfungen spezifiziert werden.
Nahtlose Rohre nach ASTM A335 P5 werden nach dem erforderlichen Außendurchmesser, der Wandstärke, der Länge und dem Materialzustand beschafft. Materialidentifikation und -zertifizierung werden vor der Fertigung geprüft.
Die Rohre werden auf die spezifizierte Länge geschnitten und die Enden für die nachgeschaltete Montage und Installation vorbereitet.
Die Stifte werden nach dem spezifizierten Durchmesser, der Höhe, dem Material und der Geometrie gefertigt oder ausgewählt. Die Materialkompatibilität der Stifte wird gegen die Betriebstemperatur, die Rohrchemie und das Schweißverfahren bewertet.
Die Stifte werden mit einem zugelassenen, qualifizierten Schweißverfahren befestigt, das für die ausgewählten Materialien und das Design geeignet ist. Die Schweißparameter werden kontrolliert, um die erforderliche Befestigungsqualität zu erreichen und gleichzeitig nachteilige Auswirkungen auf das Grundmaterial zu begrenzen.
Eine Wärmebehandlung nach dem Schweißen wird durchgeführt, wenn dies vom anwendbaren Konstruktionscode, dem qualifizierten Schweißverfahren, den Materialanforderungen oder der Projektspezifikation gefordert wird. Der Temperaturzyklus und die Aufzeichnungen werden entsprechend dokumentiert.
Die fertigen Rohre werden einer Maßprüfung sowie den spezifizierten visuellen Prüfungen, Schweißintegritätsprüfungen, Materialverifikationsprüfungen und zerstörungsfreien Prüfungen unterzogen. Die Ergebnisse werden gemäß dem Inspektions- und Prüfplan aufgezeichnet.
Die Qualitätssicherung für geflanschte Rohre nach ASTM A335 P5 sollte sowohl das nahtlose Grundrohr als auch die geschweißten Stiftbefestigungen abdecken. Der genaue Inspektionsumfang hängt vom Kaufauftrag, dem Konstruktionscode, den Betriebsbedingungen und den vereinbarten Abnahmekriterien ab.
1. Überprüfung des Materialzertifikats
Überprüfung der Materialprüfzeugnisse auf Güte, Chargennummer, chemische Zusammensetzung, Ergebnisse der mechanischen Prüfung, Wärmebehandlungszustand und Rückverfolgbarkeit.
2. Chemische Analyse
Überprüfung der chemischen Zusammensetzung anhand zertifizierter Walzwerktestergebnisse und, wo erforderlich, unabhängiger Produktanalyse oder geeigneter analytischer Prüfungen.
3. Zugversuch
Überprüfung von Zugfestigkeit, Streckgrenze und Dehnung gemäß der anwendbaren Grundrohrspezifikation und den referenzierten Prüfmethoden.
4. Härteprüfung
Durchführung von Härteprüfungen, wo dies von der Materialspezifikation, dem Schweißverfahren, den Wärmebehandlungsanforderungen oder dem Projektinspektionsplan gefordert wird.
5. Maßprüfung
Messung von Rohraußendurchmesser, Wandstärke, Länge, Geradheit, Stiftdurchmesser, Stifthöhe, Stiftabstand und Gesamtkonfiguration anhand genehmigter Zeichnungen.
6. Sichtprüfung
Untersuchung der Rohroberfläche, Stiftpositionierung, Schweißnahtaussehen und zugänglicher Schweißnahtbereiche auf sichtbare Defekte, unvollständige Befestigung, übermäßiges Spritzen oder inakzeptable Oberflächenbedingungen.
7. Prüfung der Stiftnahtintegrität
Verwendung einer vereinbarten Prüfmethode, wie z. B. Biege-, Hammer- oder andere qualifizierte Befestigungstests, wo dies angebracht ist. Die Methode, die Stichprobengröße und die Abnahmekriterien müssen durch das genehmigte Verfahren oder die Projektspezifikation definiert werden.
8. Zerstörungsfreie Prüfung
Flüssigpenetrations-, Magnetpulver-, Ultraschall- oder Röntgenprüfung kann spezifiziert werden, wo dies technisch für die Geometrie und den erwarteten Fehlertyp geeignet ist. Nicht jede Methode ist für jede Stift-Schweiß-Konfiguration geeignet, und der erforderliche Prüfumfang sollte im Voraus vereinbart werden.
9. Hydrostatische oder alternative Dichtheitsprüfung
Das Grundrohr wird gemäß den geltenden ASTM A335-Anforderungen oder einer ausdrücklich zugelassenen Alternative geprüft. Zusätzliche Prüfungen einer fertigen geflanschten Baugruppe sollten der anwendbaren Konstruktions- und Kaufspezifikation folgen.
10. Überprüfung der Wärmebehandlung
Wo eine Wärmebehandlung nach dem Schweißen erforderlich ist, Überprüfung des aufgezeichneten Temperaturzyklus, der Haltezeit und der entsprechenden Prozessdokumentation.
11. Enddokumentation
Lieferung der vereinbarten Inspektions- und Prüfprotokolle, Materialzertifikate, Rückverfolgungsdokumente und Maßberichte. Schweißverfahrens- und Schweißerqualifizierungsunterlagen können bei vertraglicher Verpflichtung beigefügt werden.
Verbesserte externe Wärmeübertragungsfläche im Vergleich zu einem ansonsten ähnlichen glatten Rohr.
Potenziell verbesserte Wärmeübertragung, wo die Konvektion auf der Gasseite der steuernde Widerstand ist.
Flexible Stiftgeometrie zur Erfüllung projektspezifischer thermischer und mechanischer Anforderungen.
Legierter Grundwerkstoff für den Einsatz bei erhöhten Temperaturen.
Anpassungsfähigkeit an ausgewählte staubhaltige oder aschehaltige Gasströme, wenn die Anordnung, der Stiftabstand und die Reinigungsmaßnahmen ordnungsgemäß ausgelegt sind.
Fertigung nach Kundenzeichnungen für Ersatz- und Neuanlagen.
Die tatsächliche Wärmeübertragungsleistung hängt von den Gaseigenschaften, der Strömungsgeschwindigkeit, dem Rohrabstand, der Stiftgeometrie, der Verschmutzung, den Temperaturdifferenzen und dem Gesamtdesign des Wärmetauschers ab. Geflanschte Rohre bieten nicht automatisch eine überlegene Leistung in jedem Einsatz.
Wir konzentrieren uns auf spezifikationsgesteuerte Fertigung für industrielle Wärmeübertragungsanwendungen. Jede Bestellung kann auf die Grundrohrgüte, die Rohrabmessungen, die Stiftanordnung, das Befestigungsverfahren, den Inspektionsumfang, die Rückverfolgungsanforderungen und die Lieferdokumentation zugeschnitten werden.
Unsere Produktionsplanung legt Wert auf:
Rückverfolgbarkeit von Materialgüte und Chargennummer.
Maßkontrolle anhand genehmigter Zeichnungen.
Definierte Schweiß- und Inspektionsverfahren.
Inspektionsprotokolle, die auf den vereinbarten Qualitätsplan zugeschnitten sind.
Kundenspezifische Anpassung für Economizer, Kessel und industrielle Abwärmerückgewinnungssysteme.
Ansprechpartner: Nacy
Telefon: +8619965117039
Faxen: 0086-574-88017980